Annonce – sponsoreret indhold.
PLA print fejl kan være utroligt frustrerende, når du har brugt timer på at designe den perfekte model, og resultatet ender med at være skævt, løsner sig fra pladen eller er fyldt med synlige striber. Problemet er sjældent printeren alene – ofte ligger årsagen i selve materialet, opbevaringen eller indstillinger, der ikke matcher filamentets egenskaber. Denne tjekliste guider dig gennem de syv mest almindelige fejl, der ødelægger PLA-print, og giver dig konkrete løsninger, du kan tjekke af én for én. Uanset om du printer derhjemme eller på et af Københavns mange makerspaces, vil du efter denne artikel vide præcis, hvad du skal justere for at få skarpe, stabile print hver gang.
De mest almindelige PLA print fejl og hvorfor de opstår
Før du begynder at skrue på avancerede indstillinger, er det værd at forstå, at langt de fleste printproblemer kan spores tilbage til grundlæggende forhold: filamentets tilstand, printerens kalibrering og forholdet mellem hastighed og temperatur. Kvaliteten af dit PLA filament er ofte roden til gentagne problemer – et billigt eller dårligt opbevaret filament kan sabotere selv den bedst kalibrerede printer. Gennemgå punkterne herunder systematisk, og du vil hurtigt identificere, hvor din fejl ligger.
Tjekliste: 7 fejl der saboterer dine print
-
Forkert opbevaring og fugtoptag
PLA er hygroskopisk, hvilket betyder, at det absorberer fugt fra luften over tid. Når fugtigt filament opvarmes i hotend’en, fordamper vandet og skaber små bobler, der resulterer i:
- Poppende eller knasende lyde under print
- Ujævn overflade med små huller eller ru tekstur
- Dårlig vedhæftning mellem lagene
- Stringing og trævler mellem printelementer
Løsning: Opbevar dit filament i lufttætte poser eller bokse med silicagel. Har du mistanke om fugtigt filament, kan du tørre det i en filamenttørrer eller en almindelig ovn ved 40-50°C i 4-6 timer. Bemærk at visse farver og specialvarianter kan være mere følsomme.
-
Forkerte temperaturindstillinger
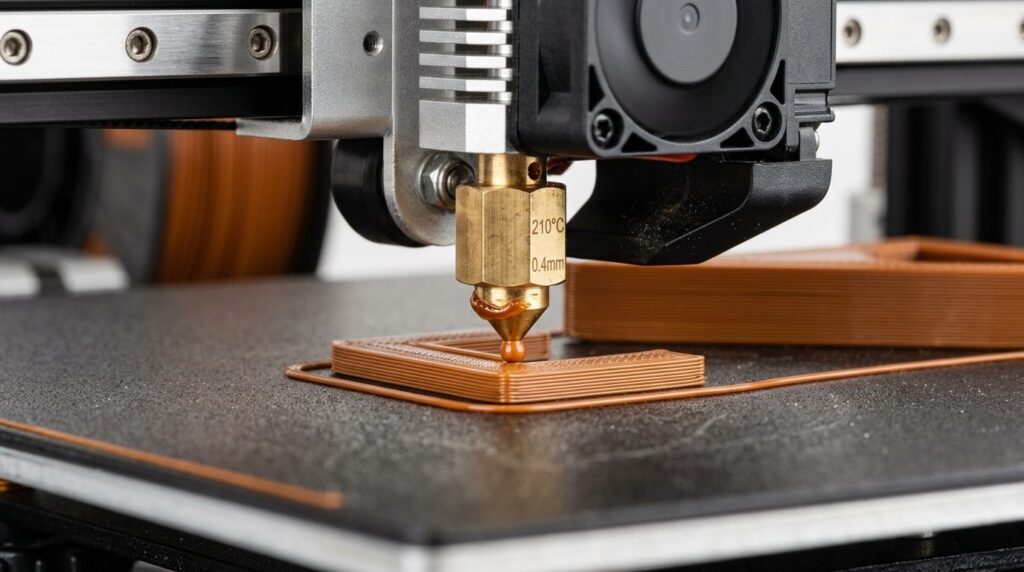
PLA kræver præcis temperaturkontrol, og selv små afvigelser giver synlige problemer. For lav temperatur giver dårlig lagvedhæftning og underekstrudering, mens for høj temperatur skaber stringing, overekstrudering og misfarvet materiale.
- Hotend-temperatur: De fleste PLA-typer printer bedst mellem 190-220°C. Sunlu PLA anbefaler eksempelvis 200-210°C ved 50-100 mm/s og 210-240°C ved højere hastigheder
- Bed-temperatur: Typisk 50-60°C for god vedhæftning uden warping
Løsning: Print et temperaturtårn for at finde den optimale temperatur til netop dit filament. Start i den lave ende af producentens anbefalede interval og juster opad, indtil lagene smelter ordentligt sammen.
-
Dårlig vedhæftning til printpladen
Når dit print løsner sig fra pladen midt i et job, er hele printet ofte ødelagt. Problemet skyldes som regel en kombination af faktorer:
- Beskidt byggeplade – fingeraftryk og støv reducerer vedhæftning markant
- Forkert Z-offset – dysen er for langt fra eller for tæt på pladen
- Manglende eller forkert bed-temperatur
- Træk fra åbne vinduer eller aircondition – især problematisk for store print
Løsning: Rengør din byggeplade med isopropylalkohol før hvert print. Justér Z-offset så første lag er let fladtrykt uden at være gennemsigtigt. Overvej limstift eller specialcoating ved vanskelige modeller.
-
Forkert printhastighed
Hastighed handler ikke kun om, hvor hurtigt du får et færdigt print – det påvirker direkte printkvaliteten. For høj hastighed giver:
- Ghosting og ringing – bølgemønstre på overfladen
- Underekstrudering – filamentet kan ikke smelte hurtigt nok
- Dårlig lagvedhæftning og svagere struktur
Løsning: Reducer hastigheden for ydre vægge til 30-50 mm/s for optimal overfladekvalitet. Infill kan køre hurtigere. Husk at hastighed og temperatur hænger sammen – højere hastighed kræver højere temperatur.
-
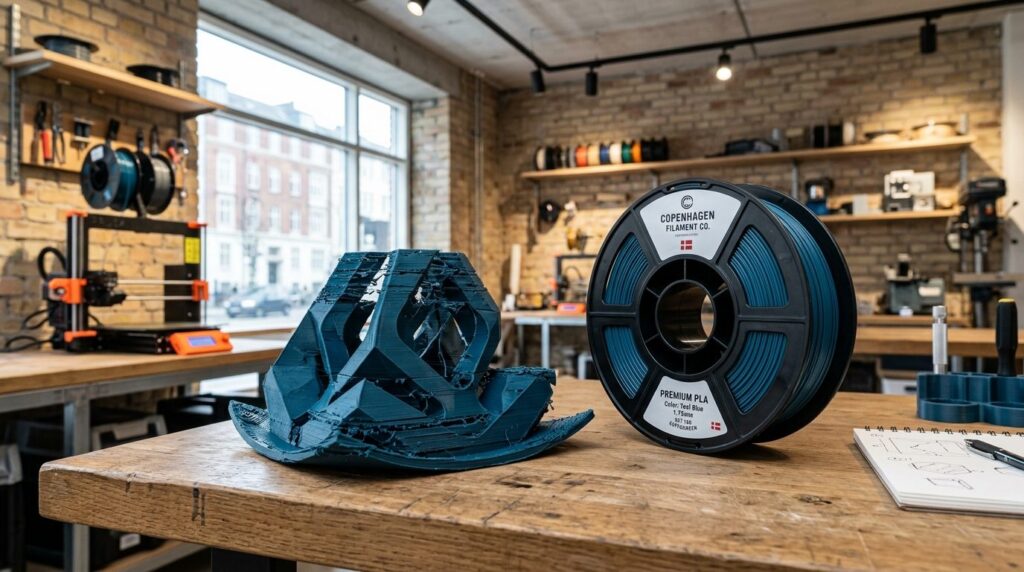
Brug af lavkvalitets filament
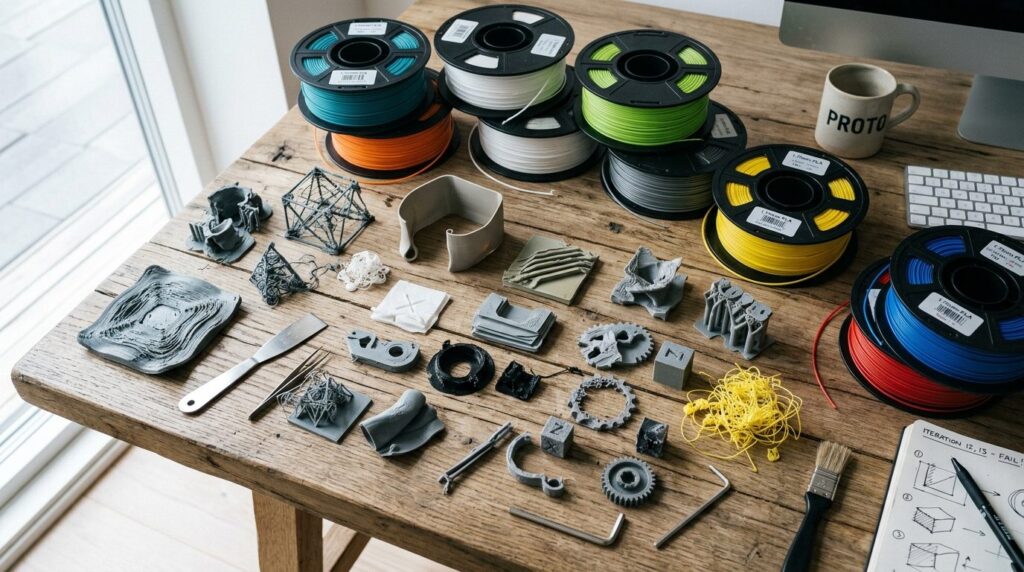
Billigt filament kan være dyrt i længden. Problemer med inkonsistent filamentdiameter, urenheder i materialet eller dårlig spoling resulterer i:
- Varierende ekstrudering – tykke og tynde områder i samme print
- Tilstopning af dysen fra partikler eller forbrændt materiale
- Knæk og sammenfiltring på spolen
- Inkonsistente farver mellem batches
Løsning: Vælg filament fra etablerede producenter, der angiver tolerancer. En diameter på 1,75 ± 0,02 mm er standard for kvalitetsfilament. Tjek også at spolen er pænt viklet uden krydsninger, der kan forårsage knæk under print.
-
Manglende kalibrering af filamentdiameter
Selvom dit filament har en nominel diameter på 1,75 mm, varierer den faktiske diameter ofte let. Hvis din slicer antager en forkert diameter, ekstruerer printeren enten for meget eller for lidt materiale.
- For lille diameter i slicer = overekstrudering, klatter og blobs
- For stor diameter i slicer = underekstrudering, huller og svage print
Løsning: Mål dit filament med en digital skydelære på mindst tre forskellige steder langs filamentet og brug gennemsnittet i din slicer. Gentag ved hver ny spole, også fra samme producent.
-
Ignorering af retraktion og flow-indstillinger
Stringing – de irriterende tråde mellem printede dele – og overekstrudering skyldes ofte forkerte retraktionsindstillinger:
- For kort retraktion efterlader smeltet materiale i dysen, der siver ud under bevægelse
- For lang retraktion kan trække smeltet materiale for langt op og forårsage tilstopninger
- Forkert flow rate giver enten for meget eller for lidt materiale
Løsning: Start med en retraktionsdistance på 4-6 mm for Bowden-systemer og 1-2 mm for direct drive. Print et stringing-test og justér i små trin. Flow rate bør typisk være 95-100% – print en kalibreringskube og mål vægtykkelsen for at finjustere.
Når problemerne fortsætter: systematisk fejlfinding
Hvis du har gennemgået alle syv punkter uden at løse problemet, er det tid til at tænke mere systematisk. De mest oversete fejlkilder blandt erfarne printere inkluderer:
- Slidt dyse – især hvis du har printet med abrasive filamenter, kan dyseåbningen være udvidet eller uregelmæssig
- Løse akseskruer eller remme – giver dimensionelle unøjagtigheder og lagforskydning
- Ustabil strømforsyning – kan forårsage temperatursvingninger
- Forældet firmware eller slicer – opdateringer retter ofte kendte fejl
En god praksis er at isolere én variabel ad gangen. Print den samme testmodel gentagne gange, mens du kun ændrer én indstilling. Noter resultaterne, så du opbygger en reference for fremtidige projekter.
Materialevalg er fundamentet
Den vigtigste erkendelse for de fleste 3D-print-entusiaster er, at printerindstillinger kun kan kompensere så meget for dårligt materiale. Et kvalitetsfilament med konsistent diameter, ren sammensætning og korrekt opbevaring giver dig et langt bedre udgangspunkt end selv de mest finjusterede indstillinger med et kompromitteret materiale. Brug tjeklisten ovenfor før hvert større projekt, og du vil opleve markant færre fejlprint og spildt tid.